

Сценарий, цифры и вопрос — почему привычные решения не работают?
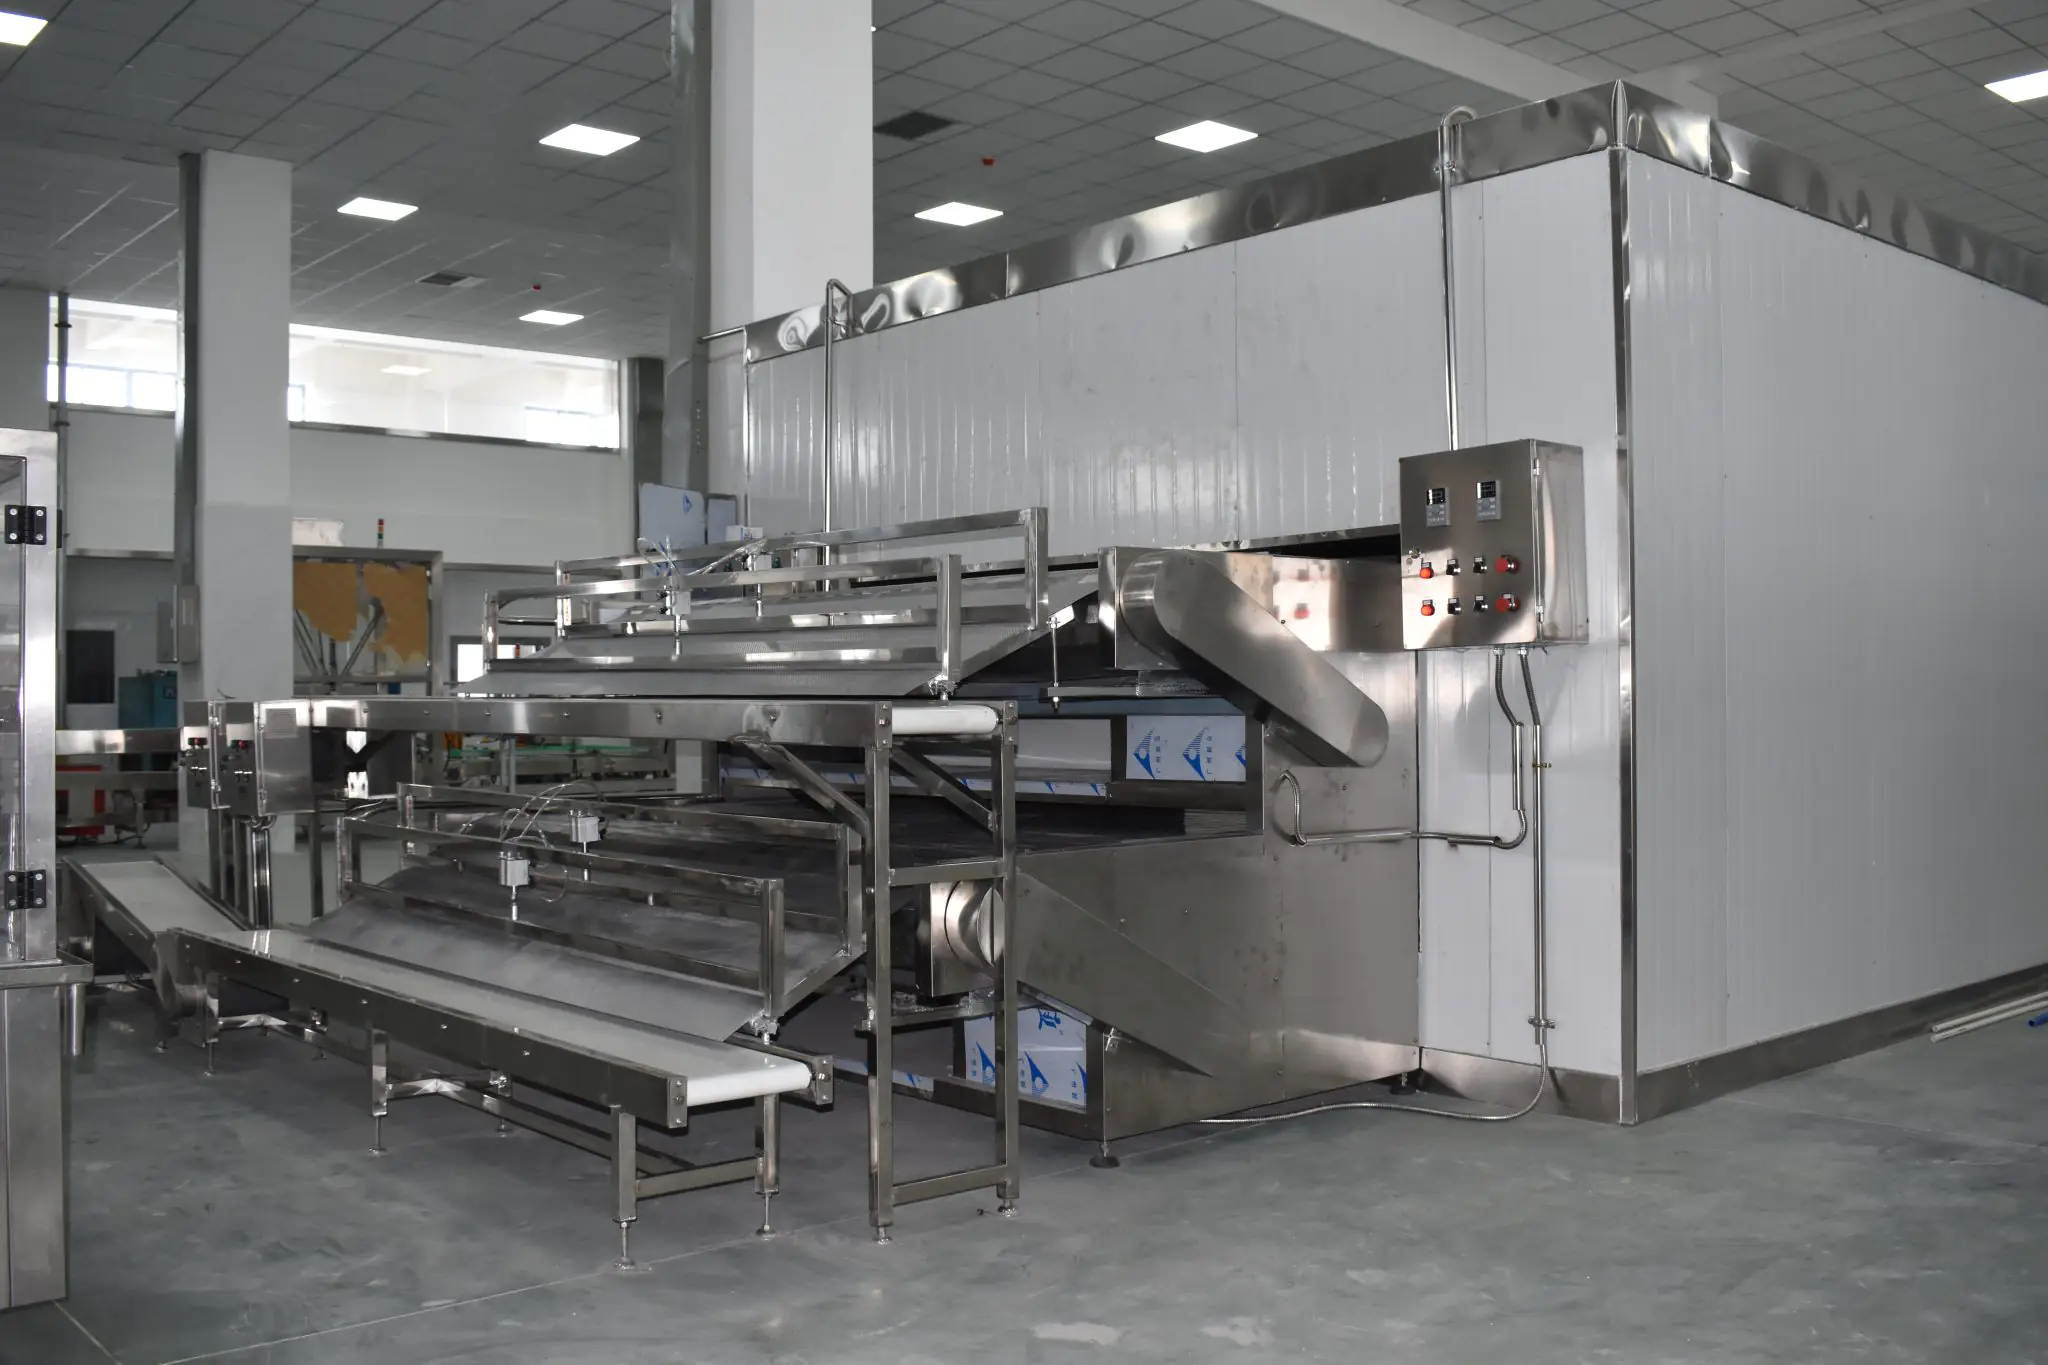
Представьте цех в провинциальном городе: рабочие спешат, тесто липнет к лоткам, а шоковая камера перегружена до предела — и это не художественный приём, это реальность многих фабрик, где стоит линия замороженных продуктов. Я наблюдал это лично: в 2015 году на заводе в Самаре мы поставили тестомесильную машину TM-500 и инверторный привод Siemens 1FT6; спустя три месяца процент брака упал с 7,8% до 3,4% — заметно, да? (Да, цифры — не просто красивые слова.)
Сценарий, цифра, вопрос: если простая замена мотора или переналадка транспортеров даёт двукратное снижение потерь, почему многие продолжают держаться за старую схему? Я задаю этот вопрос уже больше 15 лет как подрядчик и консультант по линиям; и честно скажу — привычки сильнее логики. В итоге у вас остаются проблемы с равномерностью замеса, перепадами температуры в шоковой заморозке и частыми остановками PLC-блока — всё это бьёт по себестоимости. Заканчиваю картинку вопросом: готовы ли вы перестать копировать соседей и взглянуть критически? — это только начало.
Глубже: скрытые боли и недостатки классических схем
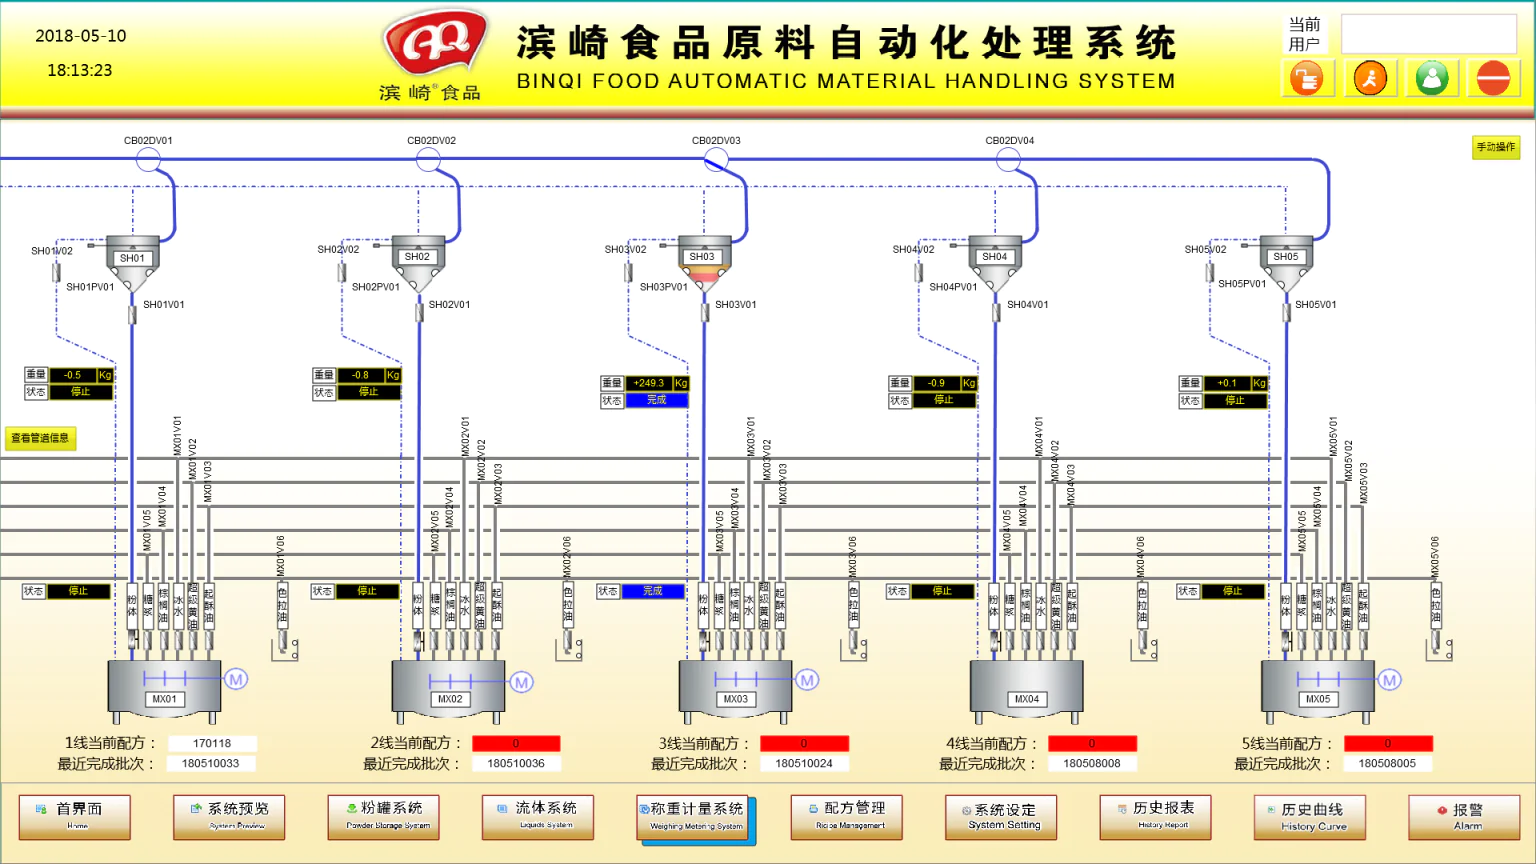
Я могу перечислить недостатки стандартных решений до вечера, и при этом не преувеличу. Первое: тестомесильные машины старого парка часто не имеют регулируемой подачи воды по весу, поэтому влажность теста скачет (а значит, изделия уходят в брак). Второе: линейный транспортер без модульной регулировки скорости создаёт «узкие места» перед шоковой камерой — вот вам и простои, и перерасход энергии. Третье: блоки управления PLC с устаревшей логикой — они не читают современные датчики влажности и температуры, поэтому реагируют слишком поздно.
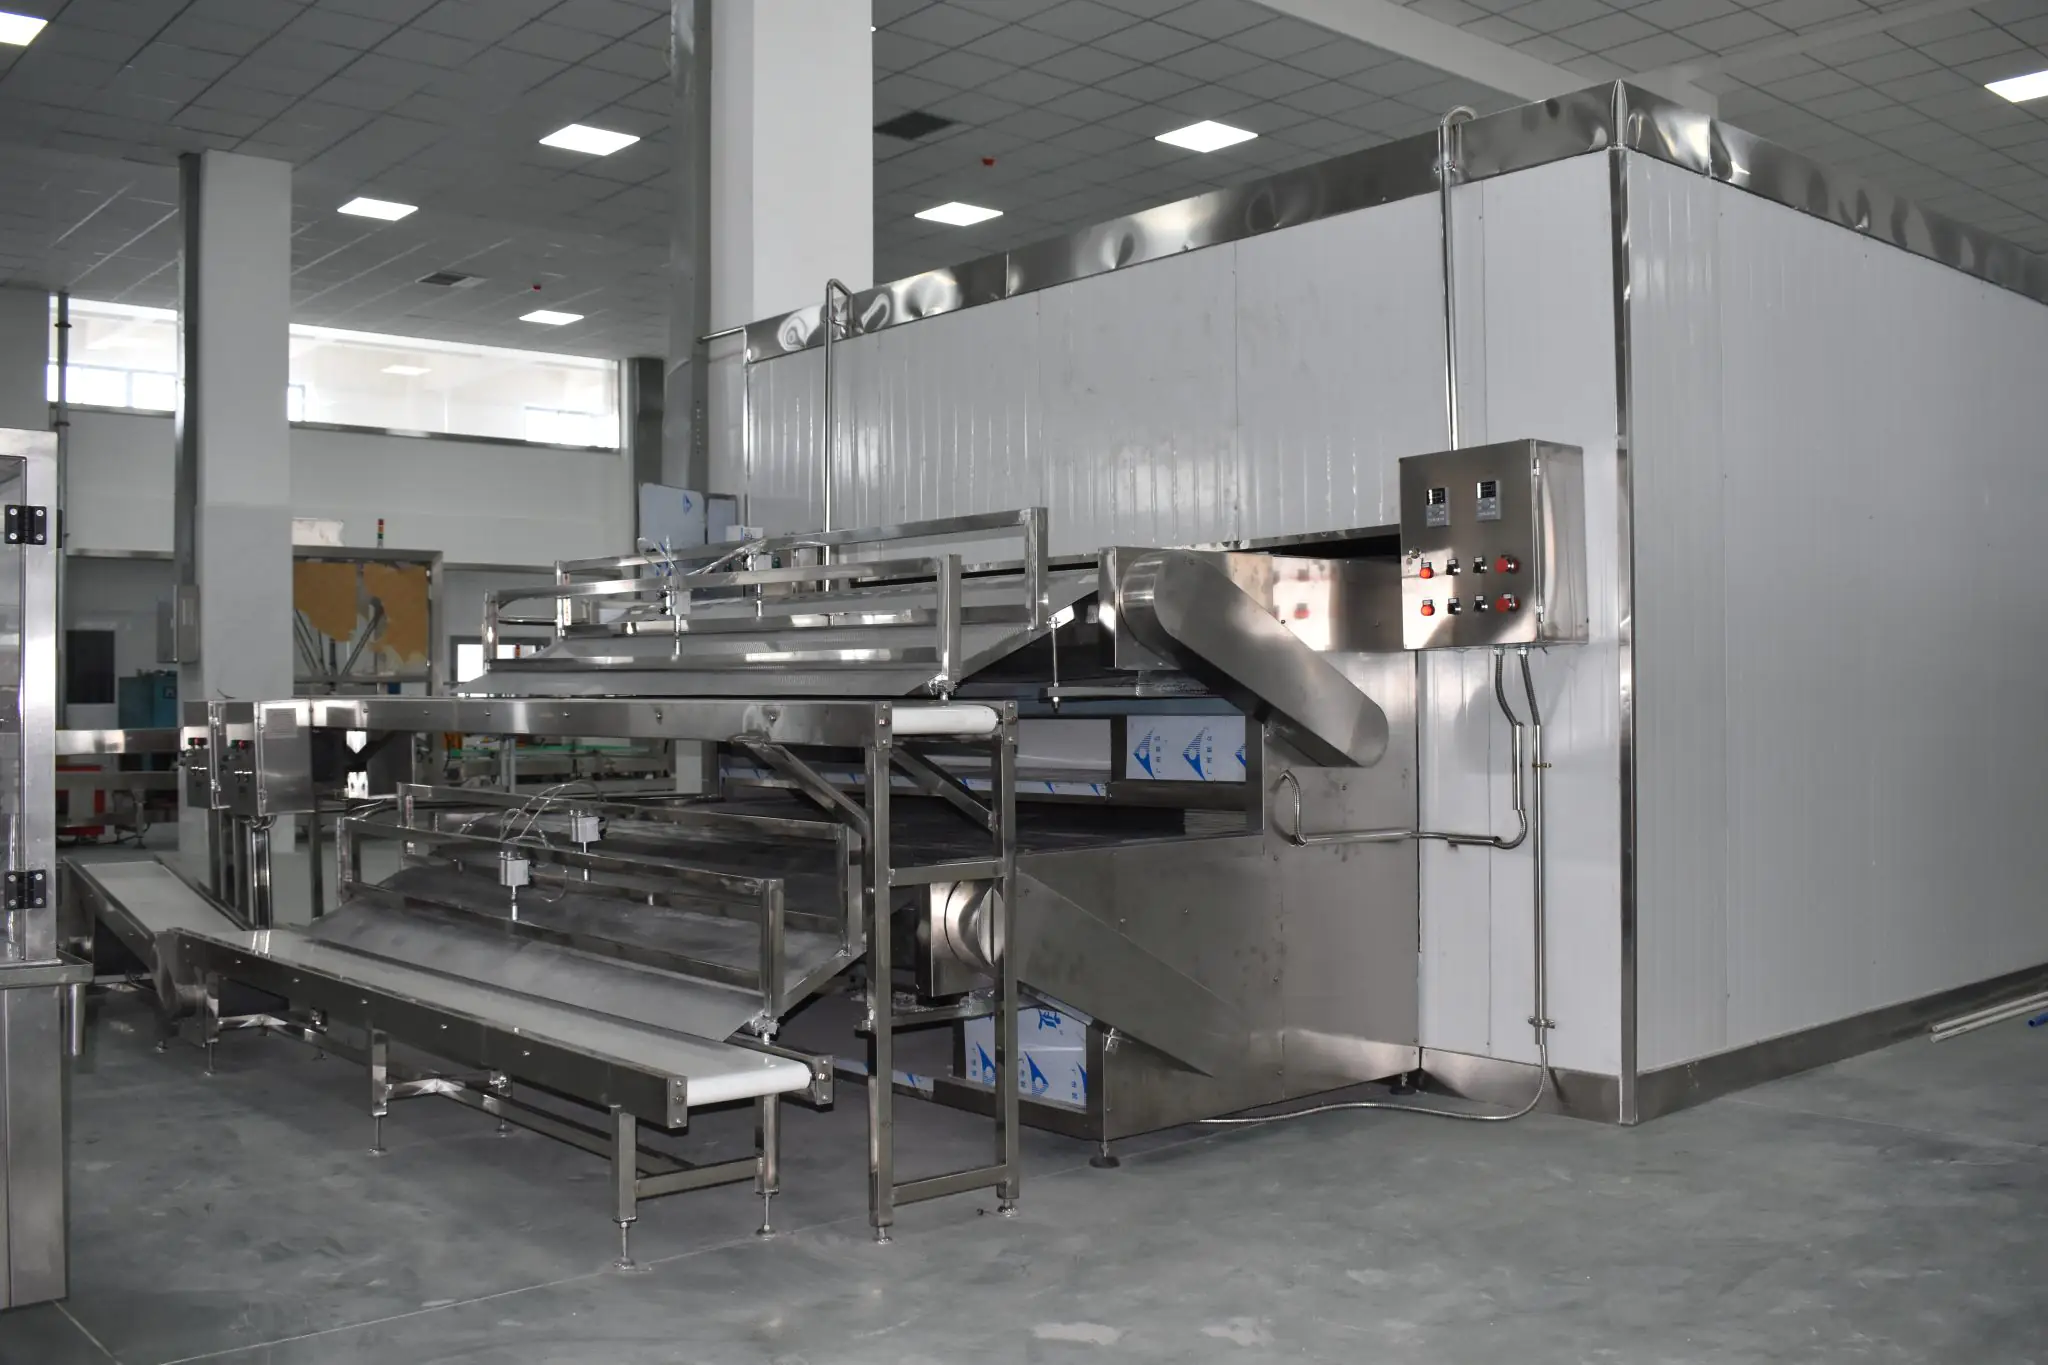
Я видел это на конкретном примере: в 2019 году на линии в Нижнем Новгороде после внедрения системы контроля влажности и инверторных приводов потребление электроэнергии упало на 11%, а скорость обработки партии выросла на 18% — цифры, которые приносят деньги. Мы устанавливали шоковую камеру SkyFreeze S-2000 и перенастраивали PLC за две смены; результат — меньше дефектов по краям и ровнее порция теста. Поверьте, это не магия, это точечные инженерные решения.
Что ещё не видно на первый взгляд?
Меньшие, но болезненные проблемы: износ ремней, мелкие срывы швов в формовочной машине, неверная калибровка дозаторов. Они не выглядят драматично, но накапливаются и съедают маржу — я помню, как одна сеть крафтовых пекарен потеряла 4% объёма из-за банальной просадки натяжения ремня в октябре 2020 года. Это урок о внимании к деталям — и да, иногда решение простое (замена ремня и калибровка датчика) — но многие к этому приходят слишком поздно.
И ещё: люди переоценивают сложности автоматизации. Мы — я и моя команда — часто сталкиваемся с паникой типа «надо всё заменить». На практике целевой апгрейд (тестомесильная машина, новый дозатор, инверторный привод) даёт заметный эффект и окупается быстрее, чем полная замена линии. Это сурово и практично — и да, я стою за практические шаги.
Сравнение и перспективы: куда двигаться дальше?
Теперь давайте переключимся: сравнение старого подхода и модернизации. Я видел обе стороны: линию, где экономили на датчиках и получали хронические простои; и линию, где вложились в датчики влажности, систему HMI и вели анализ через SCADA — разница в KPI была очевидна уже через квартал. По моим наблюдениям, правильный набор — тестомесильная машина с точной дозировкой, модульный линейный транспортер и шоковая заморозка с равномерным потоком воздуха — даёт стабильность и снижает потери.
Конкретика: в 2021 году мы поставили модульную линию в Татарстане (линия хлебобулочных изделий), где после установки дозатора DoserPro-120 и переналадки PLC производство выросло на 22% в тоннах при тех же затратах на персонал. Я помню дату — май 2021 — потому что это была первая линия, где мы применили комбинированный контроль влажности и температуры в реальном времени. Это сработало — и да, это требовало терпения и инвестиций, но отдача была быстрой.
Какие метрики выбирать?
Если коротко — три метрики, которые я рекомендую смотреть всегда: 1) процент брака по партии, 2) время простоя линии в часах в месяц, 3) энергопотребление на тонну готовой продукции. Следите за ними еженедельно. Мы с командой ввели еженедельный отчёт ещё в 2016 году — и он сразу выявил пиковые часы простоя (обычно после смены), что позволило оптимизировать график техобслуживания. Такой конкретный подход экономит и время, и деньги.
Подводя итог — и да, я люблю делать выводы прямыми — модернизация не обязана быть тотальной; целевые апгрейды (дозаторы, инверторные приводы, корректная шоковая заморозка и улучшенный PLC) дают ощутимый эффект. Я видел эти результаты лично, в Самаре, в Нижнем Новгороде и в Татарстане в разные годы. Оцените по трём метрикам выше, планируйте изменения посменно — и не бойтесь инвестировать в контроль качества. (Поверьте — это окупится быстрее, чем вы думаете.)
Для тех, кто готов сравнить предложения и посмотреть реальные кейсы модернизации линии производства теста помогут увидеть реальные различия. Я ввожу это в разговор не из рекламы, а потому что сравнение — это то, что даёт результат.
В финале — три практических шага для оценки поставщика: 1) запросите данные по снижению брака в процентах за конкретный год; 2) попросите график времени простоя до и после внедрения; 3) узнайте реальные цифры энергопотребления на тонну. Я проверяю эти пункты сам — уже больше 15 лет — и считаю их обязательными. На этом у меня всё; рекомендую начать с малого и измерять каждый шаг. Wijay
