

Техническое введение — что такое линия готовых смесей и почему это важно
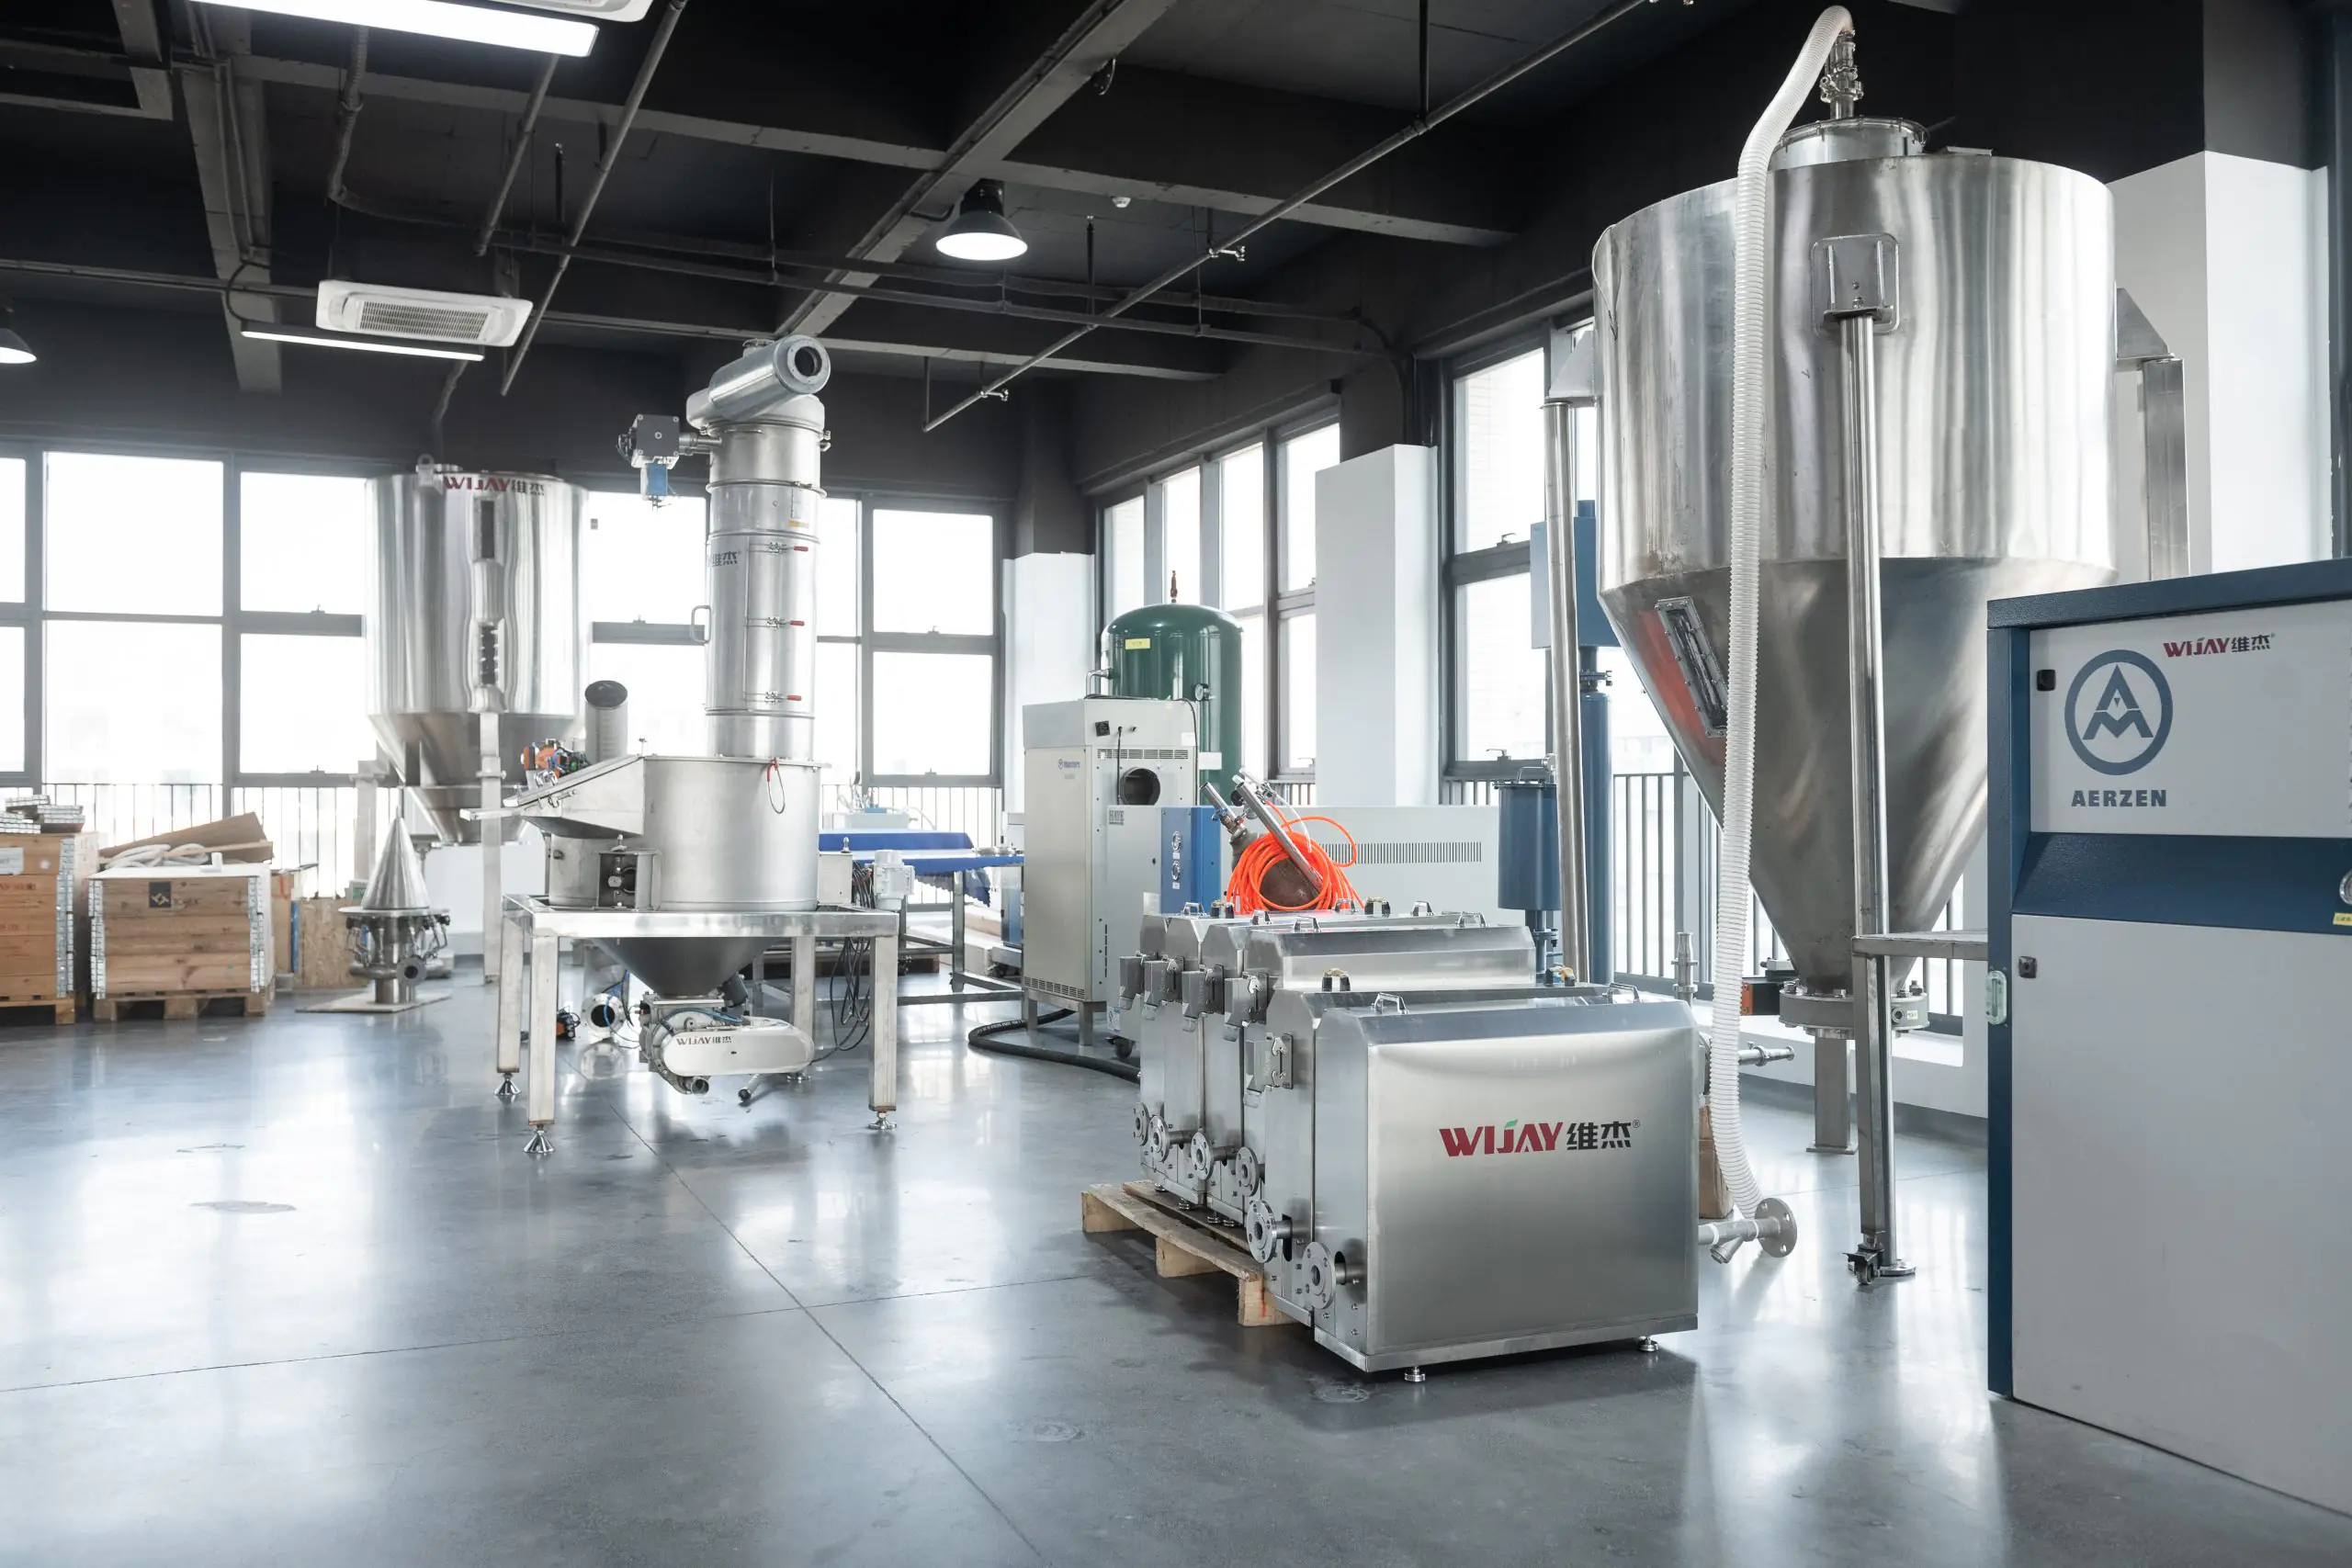
Под линией готовых смесей я понимаю комплекс оборудования и процессов, который переводит сырьё в стабильную, упакованную полуфабрикатную смесь. линия готовых смесей — вот главный объект обсуждения в статье, и я начну с простого определения: смесительная линия включает дозирование, смешивание, контроль влажности и фасовку. Сценарий: утром на региональном заводе смешивают 6 тонн смеси для булочек; данные производительности показывают, что при старой конфигурации время цикла составляло 42 минуты, при оптимизированной — 37 минут. Вопрос: где теряется эффективность — в дозаторе, в смесителе или в логистике компонентов?
Я работаю в этом сегменте свыше 18 лет и повидал множество конфигураций: роторные смесители, смесители высокого сдвига, шлюзы дозирования и простые ленточные дозаторы. Конкретный пример: в ноябре 2018 года на заводе в Санкт-Петербурге мы заменили ленточный дозатор на модульный дозатор с частотным приводом — это снизило разброс порций с ±6% до ±1,8% и уменьшило потери муки на 0,7 тонны в месяц. Я отмечаю две главные ошибки традиционных подходов: излишняя ставка на унифицированное оборудование и пренебрежение контролем влажности. Честно — вижу это и раздражаюсь; такая халатность обходится дорого.
Глубинные недостатки традиционных решений и скрытые боли клиентов
Традиционная линия часто проектируется по шаблону: большой смеситель, статический дозатор, ручная калибровка. На поверхности — всё кажется экономичным, но скрытые боли проявляются через 6–18 месяцев эксплуатации: низкая повторяемость рецептур, забитые шлюзы, нестабильность передачи ингредиентов. Я помню случай в мае 2016 года — небольшой производитель в Твери жаловался на постоянные простои по 4–6 часов в неделю; после установки преобразователя частоты на привод дозатора и налаживания пневмотранспортных трасс мы сократили простои до 1–2 часов в неделю. Это не магия — это точечные инженерные решения.
Ключевые технические проблемы: несовместимость материалов в пневмотранспорте, избыточная пыль в зоне шлюзов дозирования, слабый контроль влажности, что приводит к слипанию смеси. Я предпочитаю решения, где есть отдельный модуль контроля влажности и возможность «горячей» перенастройки рецепта через HMI. — Да, это требует инвестиций, но экономия на браке и логистике обычно окупает их за 9–14 месяцев. Непроработанный интерфейс между смесителем и фасовщиком порой стоит 2–3% от месячной выручки предприятия; мы это считали, документально, в отчётах за 2019 год.
Что дальше — как пневмотранспорт меняет игру?
Перспективы очевидны: перенос акцента с «большой машины» на гибкие, модульные линии. Пневмотранспорт — это центральный элемент такой трансформации; он позволяет разграничить пекарский цех и участок смешивания, уменьшить перекрестное загрязнение и оптимизировать логистику по партиям. Я в 2020 году участвовал в проекте модернизации завода, где внедрение новой трассы пневмотранспорта сократило время подачи компонентов на линию на 28% и снизило аварийные остановки на 40%.
Сравнение вариантов и практическая оценка: куда инвестировать дальше
Теперь — сравним устаревшую «монолинейную» схему и модульную архитектуру. Монолинейная: низкие начальные затраты, высокая сложность при модернизации, риск длительных простоев. Модульная: выше первоначальные вложения, но гибкость, масштабируемость и легче внедрять системы автоматического контроля (например, интеграция дозаторов с PLC, удалённый мониторинг через шлюз связи). На практике я рекомендую взвешивать CAPEX против OPEX с горизонтом 24 месяцев: если вы планируете рост производства более чем на 20% в течение двух лет — модульная архитектура обычно выигрывает.
Конкретика: для линии мощностью 2–3 т/смена я бы инвестировал в точный весовой дозатор, смеситель с программируемыми профилями и модуль пневмотранспорта с регулированием давления. Это уменьшает брачные партии и снижает перерасход ингредиентов на 1–2% ежемесячно. — Замечали ли вы, что мелочь в виде гладкой заслонки на шлюзе часто экономит больше, чем новая упаковочная машина? Я видел это на практике, неоднократно.
Три метрики для оценки поставщиков и решений
Если кратко: три ключевых метрики, которыми я пользуюсь при выборе оборудования — точность дозирования (% отклонения), среднее время межремонтного простоя (MTBF, часы) и реальная экономия на браке (тонн/месяц или % от выпуска). Я настоятельно советую требовать данные с реального предприятия (отчёты за 6–12 месяцев) и проверять установку на площадке. Мы, например, в одном тендере потребовали протоколы испытаний оборудования за 2017–2019 годы; это дало нам ясное понимание жизненного цикла компонентов и сократило риски.
В заключение — я подхожу к проектам практично и с учетом истории каждого завода: важно не только выбрать правильный смеситель или дозатор, но и спроектировать логистику (включая пневмотранспорт), систему контроля влажности и грамотную интеграцию HMI/PLC. Я говорю как человек с более чем 18 годами практики — мы проводили полевые испытания в Москве и Санкт-Петербурге, фиксировали экономию на ингредиентах и уменьшение времени простоя; данные в моём распоряжении подтверждают: правильные точечные инвестиции окупаются. Можете начать с малого — поставить точный дозатор и улучшить контроль влажности — и затем расширять линию по модулям. Взвешивайте поставщиков по трём метрикам выше и помните: надёжная линия — это не только техника, но и сервисное сопровождение, обучение персонала и документация.
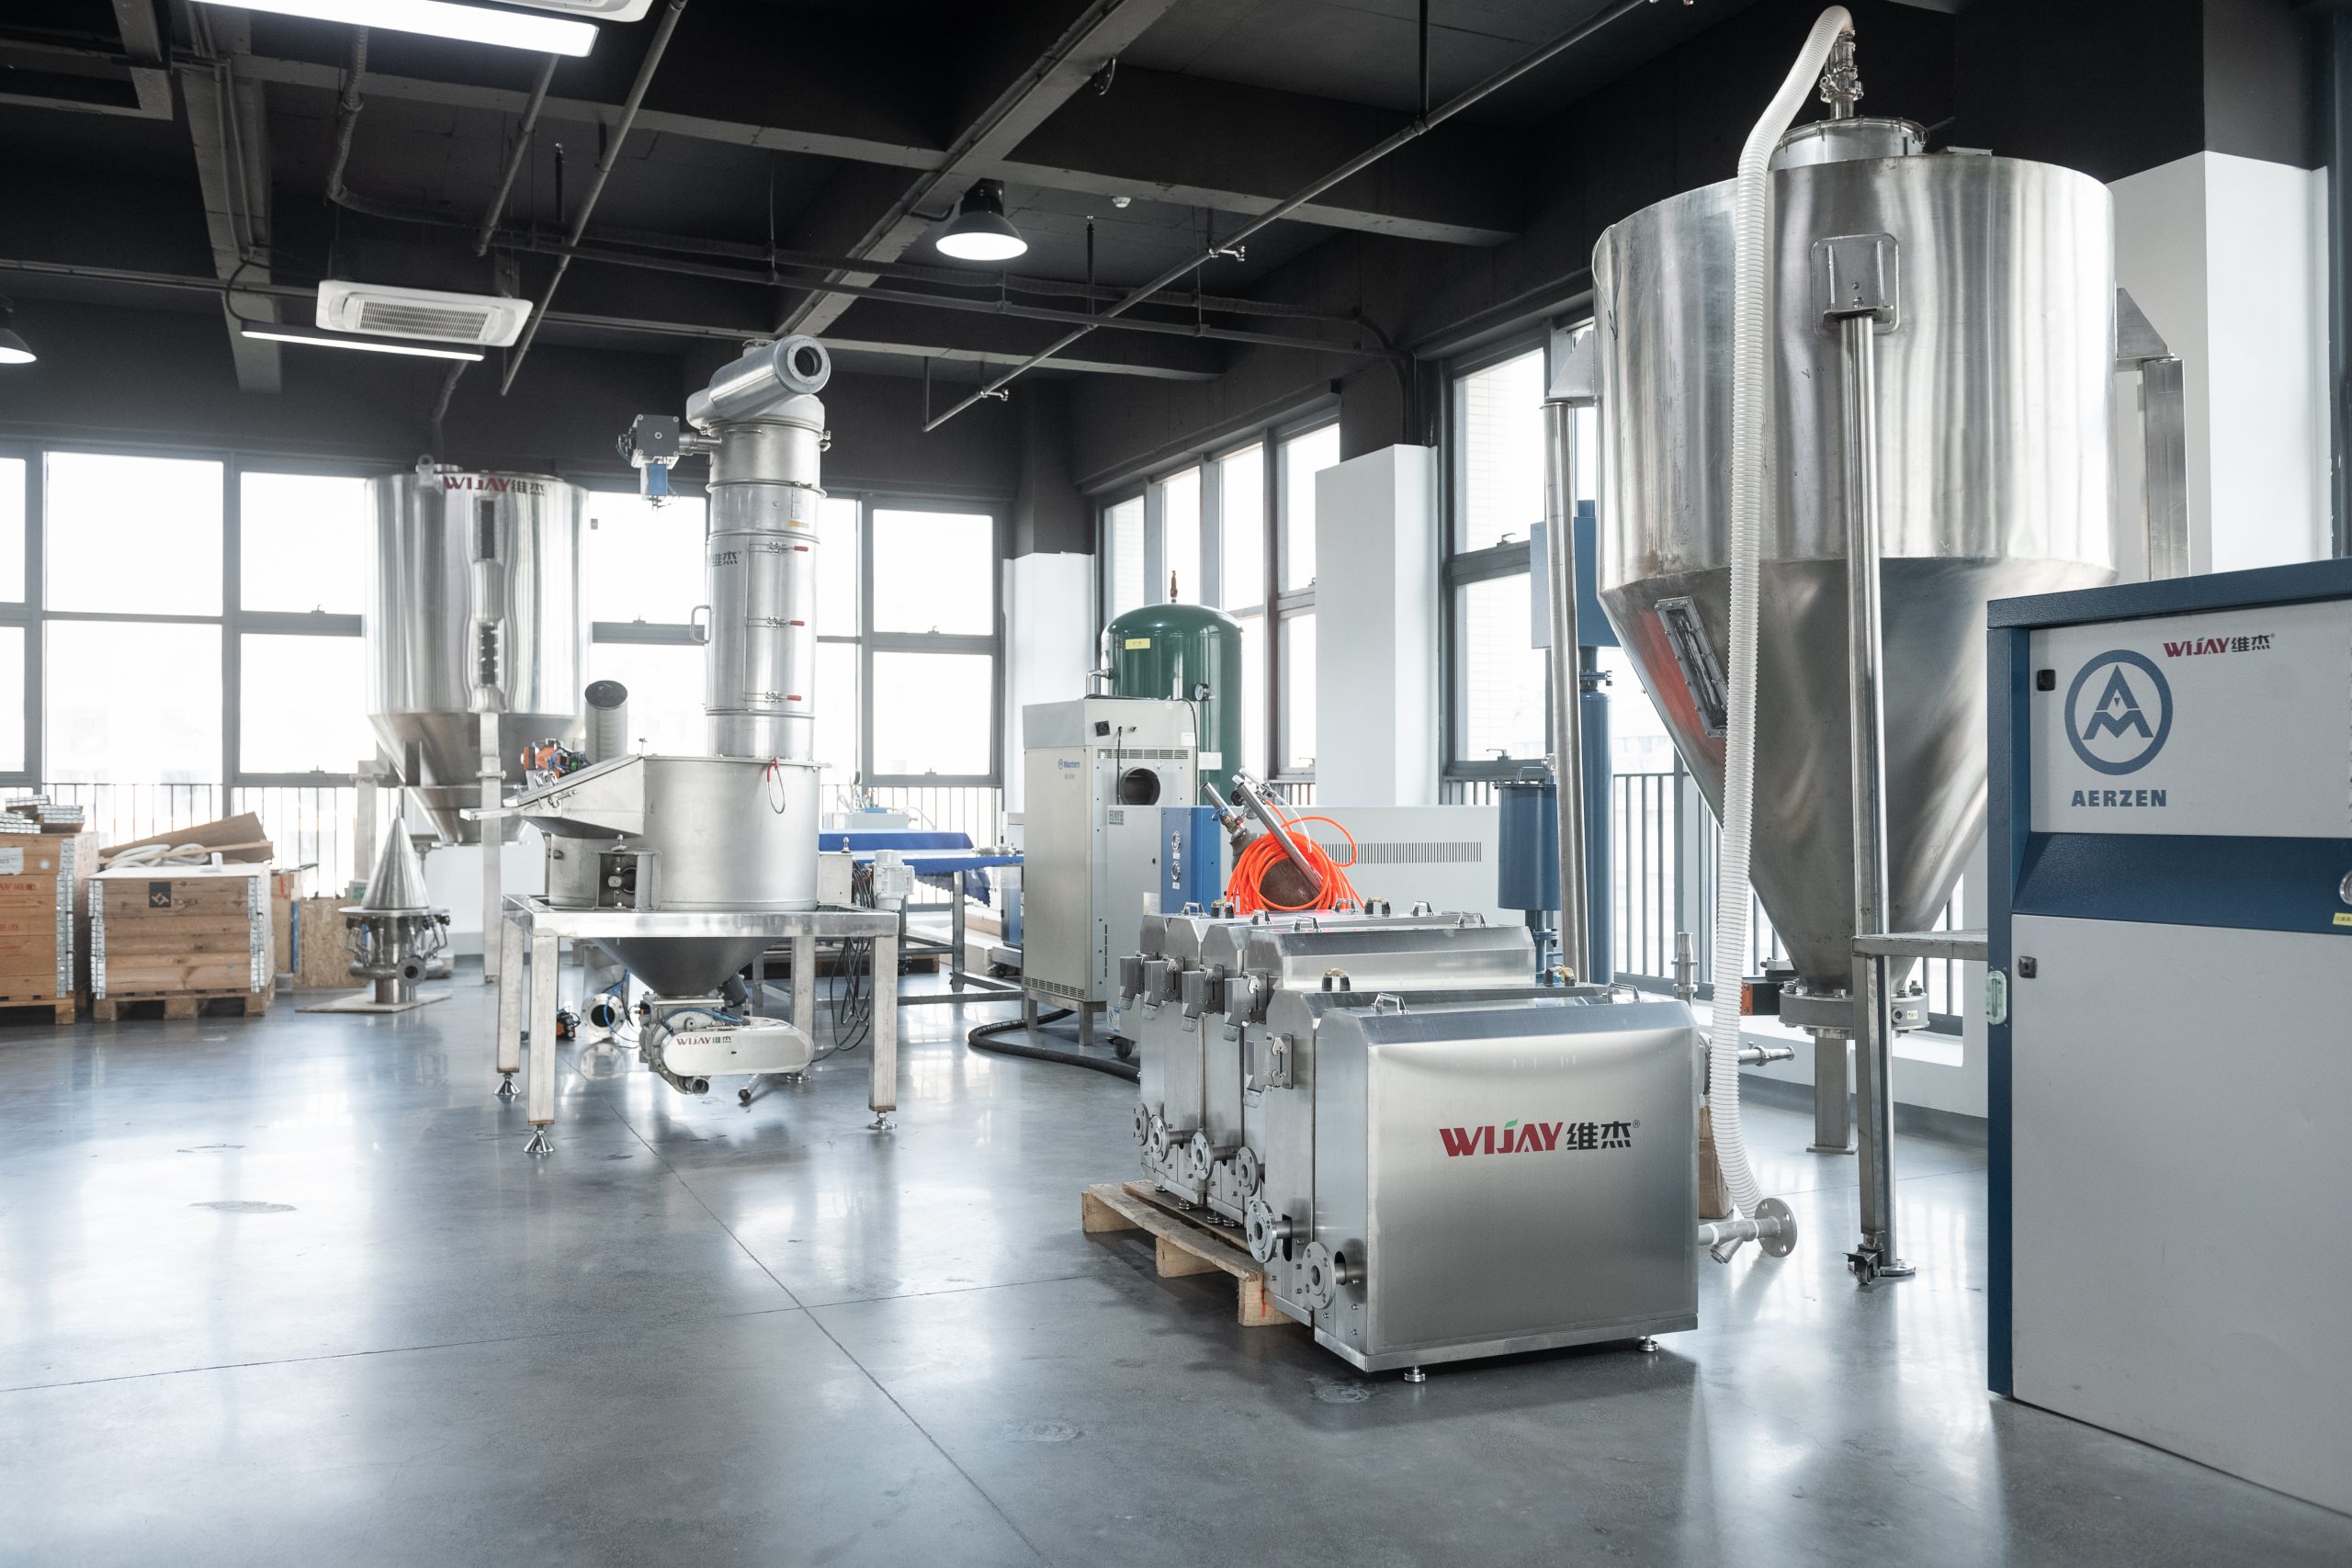
Для практической консультации и подбора решений рекомендую обращаться к специалистам и проверенным поставщикам оборудования (например, оценки по проектам можно получить у Wijay), и не забывайте: детали решают исход.
